
Tanggal Publikasi: 6 November 2026
Penulis: Hu Yanwei, Pakar Teknis Logam Siber
"Dilapisi timah" dudu syarat gambar sing lengkap. "Dilapisi nikel" uga ora. Yen mung kuwi sing diomongake RFQ sampeyan, rong pemasok bisa menehi penawaran sistem pelapisan sing beda lan loro-lorone percaya yen dheweke wis memenuhi spesifikasi. Iki migunanipelapisan busbar tembagaPerbandingan diwiwiti saka sambungan, lingkungan layanan, lan kriteria panampa, dudu warna batang sing wis rampung.
Wangsulan cepet:Evaluasi pelapisan timah kanggo permukaan kontak listrik sing mumpuni lan perlindungan korosi njero ruangan normal. Evaluasi nikel teknik ing ngendi spesifikasi sing ditemtokake nyebabake keausan, korosi, utawa sifat lapisan fungsional liyane. Kalorone ora luwih apik sacara universal. Para panuku kudu nemtokake substrat tembaga, tumpukan lapisan lengkap, kekandelan lokal minimal, permukaan sing signifikan, dimensi sing wis rampung, lan syarat validasi sambungan sadurunge mbandhingake rega.
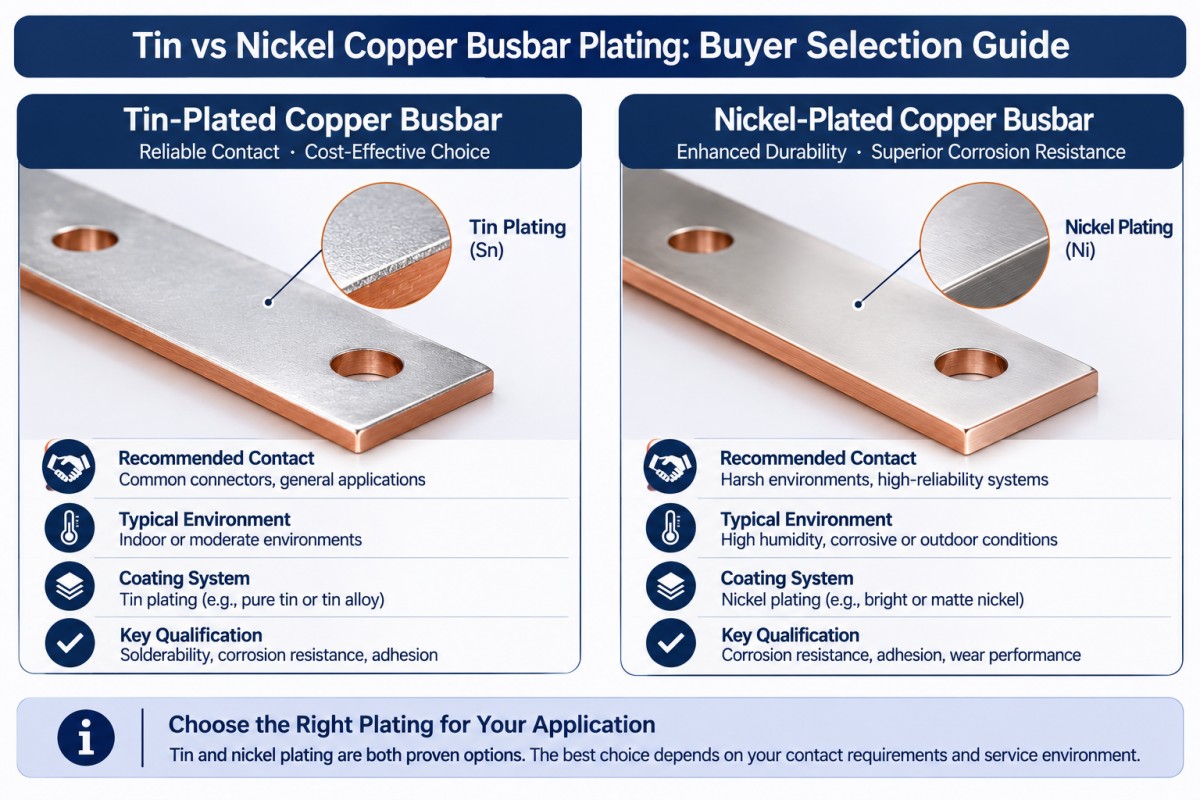
Pelapisan Busbar Timah vs Nikel Tembaga: Apa sing Sebeneré Owah?
Rampungane ngowahi sistem permukaan; ora ngganti desain konduktor. Kelas tembaga, penampang melintang, lan kondisi operasi isih butuh spesifikasi dhewe. Miwiti karo sing wis disetujoni.pilihan bahan tembaga murni, banjur taksir lapisan lan sambungane bebarengan.
| Pitakonan sing ditakoni panuku | Busbar tembaga berlapis timah | Busbar tembaga berlapis nikel |
|---|---|---|
| Yagene kudu ngevaluasi asil iki? | Lapisan timah digunakake kanggo permukaan kontak listrik, perlindungan korosi, lan kemampuan solder. | Lapisan nikel rekayasa ditemtokake kanggo sifat fungsional kalebu tahan aus lan korosi |
| Apa sing kudu ditulis ing deskripsi lapisan kasebut? | Rute pengendapan, jinis polesan timah, pelat ngisor yen dibutuhake, kekandelan lan jangkoan | Nikel sing dilapisi elektrolit utawa nikel-fosfor tanpa elektrolit, syarat deposit, kekandelan lan jangkoan |
| Apa sing mbutuhake validasi listrik? | Permukaan kawin sing nyata, cara perakitan lan kinerja sambungan | Permukaan kawin sing nyata, cara perakitan lan kinerja sambungan; kekerasan dudu bukti resistensi kontak sing luwih murah |
| Apa kuwi dalan pintas tuku sing ora apik? | Anggep wae lapisan timah mengkilat cocok kanggo aplikasi kasebut | Anggep nikel kanthi otomatis nyedhiyakake rating suhu perakitan sing luwih dhuwur utawa kinerja sambungan sing luwih apik |
ASTM B545 ngrembug babagan lapisan timah sing dielektrodeposisi. ASTM B689 ngrembug babagan lapisan nikel teknik sing dielektroplating. Iki nggambarake sistem lapisan sing beda-beda, dudu label sing bisa diganti kanggo permukaan sing warnane perak. Ora ana standar sing bisa netepake rating arus rakitan busbar sing lengkap.
Kapan Para Pembeli Kudu Nimbang Busbar Tembaga Berlapis Timah?
Nemtokake Fungsi Kontak, Ora Mung Penampilane
Lapisan timah digunakake kanggo nyedhiyakake permukaan tahan kontak sing endhek, nanging sebutan lapisan ora njamin resistensi sambungan sing wis dirakit. Sebutna lapisan terminal kawin, geometri kontak, lan prosedur perakitan sing disetujoni.
Kanggo paparan njero ruangan normal, ASTM B545 nggambarake timah minangka protèktif kanggo tembaga. Uga ngelingake manawa diskontinuitas lapisan bisa nyebabake korosi, utamane ing kahanan lembab. Aja ngluwihi asumsi panggunaan njero ruangan kanggo kondensasi, paparan njaba ruangan utawa layanan kimia tanpa ditinjau.
Kanggobusbar tembaga berlapis timah kanggo switchgear, identifikasi bantalan kontak lan jelasake apa komponen kasebut minangka sambungan sing dibaut, sambungan sing disolder, utawa desain liyane sing mumpuni. Rencana panampa kudu ngetutake fungsi kasebut.
Aja ngowahi titik leleh timah dadi rating suhu operasi terus-terusan. Perakitan lengkap mbutuhake watesan termal lan validasi dhewe.
Tinjau Jinis Rampung lan Risiko Keandalan sing Relevan
Yen spesifikasi sing disetujoni mbedakake timah matte, timah padhang, utawa polesan liyane sing diidini, lestarikake prabédan kasebut ing pesenan tuku. Aja nganti pilihan kosmetik ngowahi proses pelapisan kanthi meneng-meneng.
Kumis timah uga pantes ditinjau khusus aplikasi. NASA ndokumentasikake pertumbuhan kumis konduktif saka lapisan timah lan risiko sirkuit pendek sing diasilake antarane konduktor sing jarake raket. Yen ana hubungane karo peralatan, takon marang insinyur sing tanggung jawab babagan syarat lapisan lan mitigasi sing disetujoni. Iku minangka penilaian risiko, dudu alesan kanggo nolak saben busbar daya berlapis timah.
Kapan Para Pembeli Kudu Nimbang Busbar Tembaga Berlapis Nikel?
Nemtokake Proses Nikel Sing Sampeyan Maksud
Nikel rekayasa elektroplating lan nikel-fosfor tanpa elektrolit dudu lapisan sing padha. ASTM B733 nutupi sing terakhir; sifat-sifate gumantung saka kandungan fosfor lan perawatan panas sabanjure. "Pelapisan nikel" wae ndadekake akeh banget lapisan sing mbukak.
Nalika nlitipilihan busbar tembaga berlapis nikel, nemtokake proses sing disetujoni lan sifat setoran sing dibutuhake. Jaluk supplier kanggo ngenali tumpukan lapisan sing diusulake sadurunge nampa kutipan.
Validasi Antarmuka Kontak kanthi Kapisah
Nikel rekayasa dadi relevan nalika gambar mbutuhake sifat aus, bantalan beban, korosi, utawa skala panas sing wis ditemtokake. Syarat kasebut mbutuhake spesifikasi khusus kanggo deposit, dudu klaim umum yen nikel cocog kanggo saben lingkungan sing atos.
Tahan aus, perilaku korosi, lan kinerja kontak listrik minangka pitakonan sing kapisah. Lapisan sing dipilih kanggo salah siji ora kanthi otomatis nyukupi liyane.
Apa sambungan kasebut bakal tetep ana ing watesan resistensi lan kenaikan suhu sing diidinake sawise siklus tugas sing ditemtokake? Mbutuhake bukti saka sambungan sing representatif nggunakake kondisi finishing, perangkat keras, lan perakitan sing nyata. Aja nampa tampilan utawa kekerasan lapisan minangka gantine.
Kepiye carane para panuku nemtokake kekandelan plating busbar?
Nemtokake kekandelan sing dibutuhake ing permukaan sing wis ditemtokake, kanthi cara pangukuran lan panrima sing disepakati. Aja nganti ana cathetan sing kapisah kayata "plating 5 mikrometer" sing ndadekake supplier ngira-ngira apa tegese kekandelan nominal, rata-rata batch utawa nilai lokal minimal.
Nemtokake Tumpukan Lengkap lan Permukaan sing Penting
Kanggo saben lapisan, sebutna bahan, kekandelan utawa rentang sing dibutuhake, lan ing ngendi ditrapake. Yen pelat ngisor nikel dibutuhake ing sangisore timah, tunjukna kanthi jelas. Aja nganggep yen kalebu, lan aja masang tanpa persetujuan teknik.
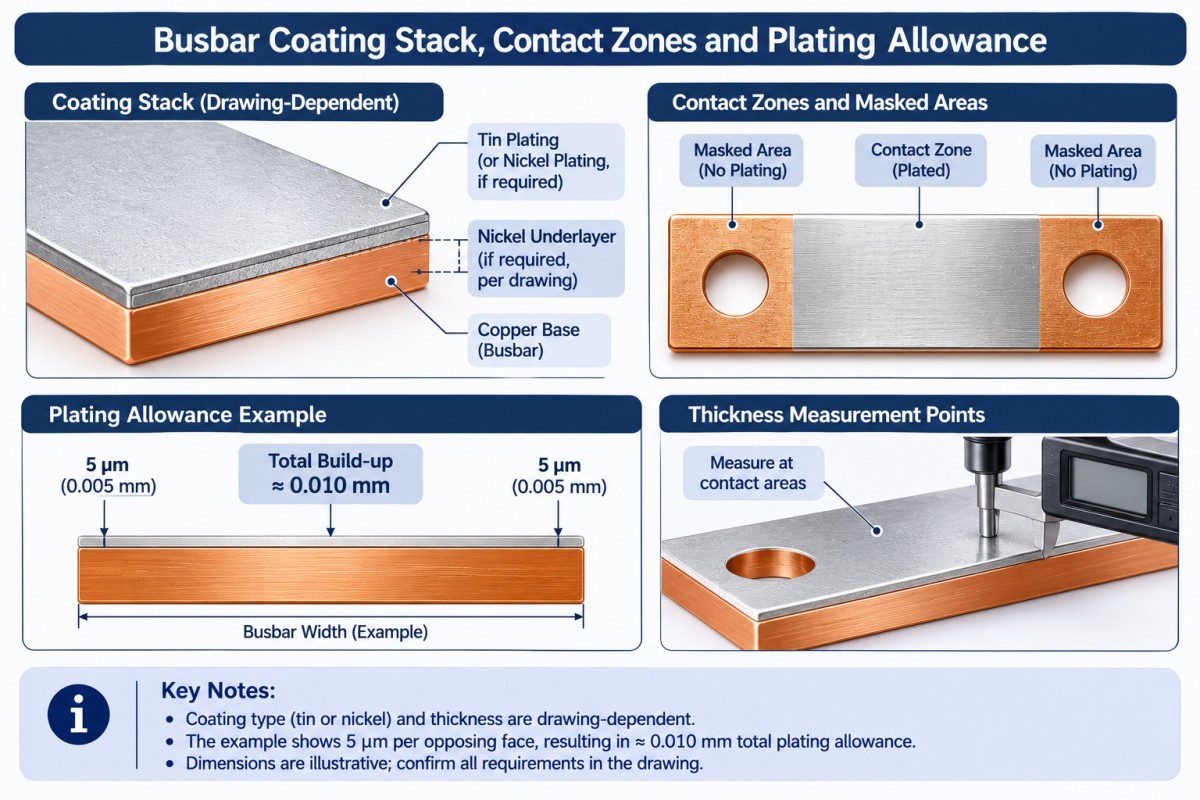
Tandhani bantalan kontak, zona sing dilapisi lan ditutupi, bolongan, ulir, pinggiran, lan lokasi kontak rak sing diidini. Identifikasi titik inspeksi ing gambar. Angka ing area datar sing gampang dijangkau ora kudu nuduhake wilayah kontak kritis sing ora diukur.
Nyatakake Apa Dimensi Ditrapake Sadurunge utawa Sawise Pelapisan
Coba delengen kekandelan lapisan ilustrasi saka5 mikrometer ing saben sisi sing ngelawanDeposisi seragam nambahake kira-kira0,010 mmmenyang dimensi sakabèhé. Kekandelan ideal sing padha ing sisih ngelawan saka bolongan bakal nyuda diameteré kira-kira0,010 mm.
Iki geometri, dudu kekandelan sing disaranake utawa jaminan kemampuan proses. Deposisi lan akses sing nyata kudu dideleng. Nanging, iki nerangake kenapa pas rapet sing liwat sadurunge plating bisa gagal sawise.
Gunakakereview mesin komponen tembagakanggo sarujuk babagan dimensi sing wis rampung, tunjangan mesin, lan urutan proses. Aja nemokake tunjangan sing ilang nalika inspeksi mlebu.
Apa sing kudu kedadeyan sadurunge lan sawise plating?
Sarujuk karo urutan manufaktur sadurunge ngetokake pesenan. Rute sing diusulake kanggo bagean sing wis rampung yaiku ngethok, nggawe bolongan, mbusak burring lan mbentuk, banjur ngresiki, plating lan inspeksi pungkasan. Rute sing sejatine kudu cocog karo syarat gambar lan lapisan.
Stok sing wis dilapis iku cara sing beda. Yen ngethok utawa mbentuk sawise plating, tulis kanthi jelas pinggiran potongan sing katon, bolongan, area bengkok, lan perbaikan utawa pelapisan ulang sing dibutuhake. "Digawe saka tembaga sing dilapis" ora ateges saben permukaan sing wis rampung dilapisi.
Kanggofabrikasi busbar tembaga khusus, ngenali operasi sing kudu dirampungake sadurunge rampung. Bolongan anyar sing ditambahake sawise disetujoni bisa nggawe masalah tutupan lapisan uga masalah owah-owahan gambar.
Nemtokake lokasi masking lan rak-kontak luwih awal. Yen plating selektif diidini, tunjukake watese. Tinjau rute sing diusulake nglawanInformasi proses pelapisan busbar, nanging ngonfirmasi kelayakan kanggo bagean sing nyata tinimbang nganggep saben geometri ngetutake proses sing padha.
Apa Sebab Validasi Gabungan Luwih Penting Tinimbang Polesan sing Mengkilat?
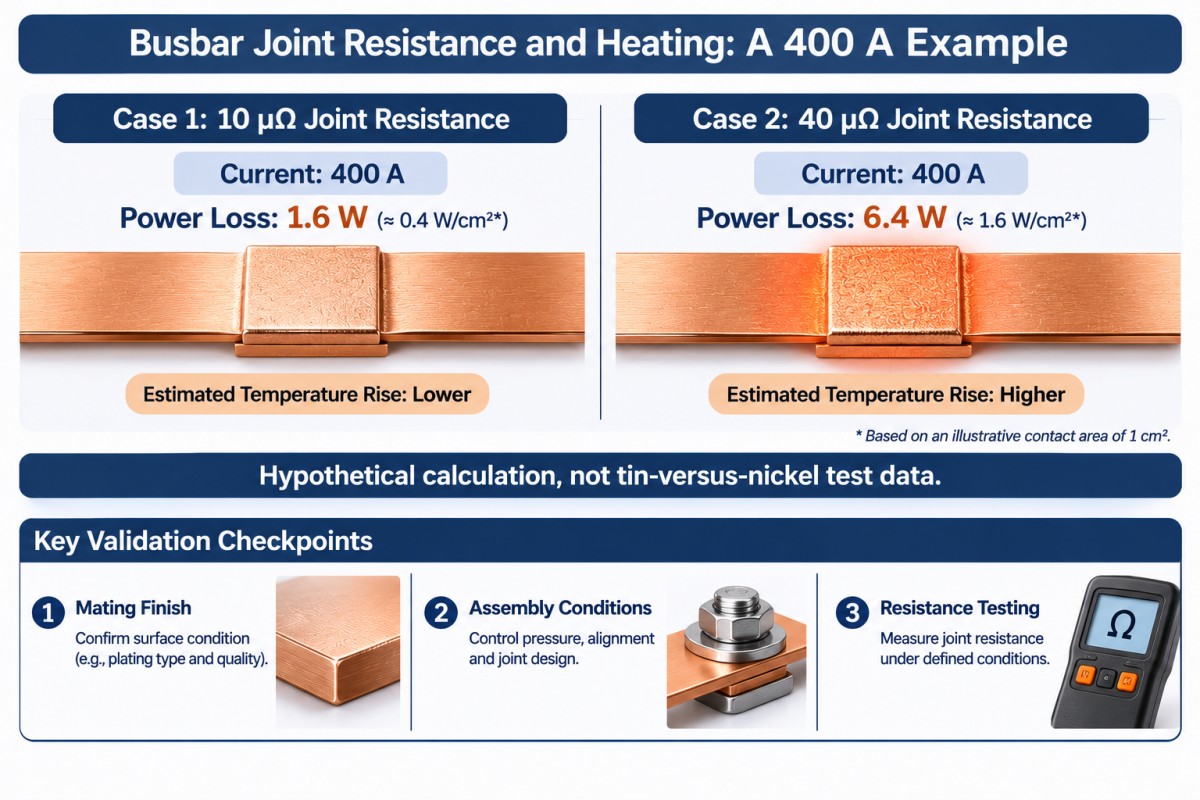
Resistensi sendi nyebabake pemanasan lokal. Kanggo perbandingan hipotetis sing disengaja ing400 A, hubungan kasebutP = I²Rmenehi:
| Resistensi sendi sing diasumsikake | Panas sendi sing diitung |
|---|---|
| 10 mikro-ohm | 1.6 W |
| 40 mikro-ohm | 6.4 W |
Iki dudu asil tes timah-versus-nikel, pangukuran Cymber, utawa rating arus busbar. Iki nuduhake kenapa pilihan lapisan kudu diikat karo tes listrik sing disepakati tinimbang mung tampilan wae.
Nemtokake metode resistensi sambungan, lokasi pangukuran, arus uji lan kondisi suhu yen dibutuhake. Kanggo kualifikasi, sarujuk babagan perangkat keras sing representatif, prosedur pengencangan, siklus termal lan owah-owahan resistensi sing diidini. Jaluk insinyur sing tanggung jawab nyetel watesan lulus/gagal.
Pelapisan sing luwih akeh ora bakal ngrampungake konduktor sing ukurane cilik utawa sambungan sing ora dirancang kanthi cukup.
Apa sing kudu kalebu ing Rencana Inspeksi?
Kapisah saka kualifikasi perakitan kanggo nampa lapisan. Laporan kekandelan njawab siji pitakonan; ora kabeh pitakonan dijawab.
| Area inspeksi | Bukti sing disepakati sadurunge produksi |
|---|---|
| Substrat lan keterlacakan | Kelas tembaga, kondisi, cathetan bahan lan identifikasi lot |
| Identitas lan kekandelan lapisan | Tumpukan lapisan sing ditemtokake, metode uji coba, titik pangukuran lan watesan panrima lokal |
| Integritas lan adhesi | Kriteria penampilan sing disepakati, metode adhesi lan rencana sampling; uji porositas yen ditemtokake |
| Dimensi sing wis rampung | Kondisi bantalan kontak, kerataan, posisi bolongan, kesesuaian, lan area sing ditutupi kaya sing dibutuhake dening gambar |
| Kinerja fungsional | Resistensi sambungan, kenaikan suhu, lan kualifikasi lingkungan sing wis ditemtokake yen ditrapake |
| Kondisi pangiriman | Kemasan sing nglindhungi permukaan kontak, identifikasi, lan cathetan inspeksi sing disepakati |
Yen fluoresensi sinar-X digunakake, priksa manawa metode lan persiyapan kasebut cocog kanggo lapisan lan lokasi pangukuran sing ditemtokake. Asil kekandelan dhewe ora nuduhake adhesi utawa kinerja sendi sing bisa ditampa.
Kanggo uji coba semprotan uyah, nemtokake metode, durasi, kondisi spesimen, lan kriteria panrima. Aja ngowahi sawetara jam uji dadi taun umur lapangan. ASTM B117 nggambarake lingkungan uji sing dikontrol; ora nemtokake panrima khusus produk utawa prediksi umur layanan universal.
UlasanInformasi jaminan kualitas Cymber Metalbebarengan karo rencana inspeksi khusus pesenan. Nyuwun bukti RoHS utawa REACH sing dibutuhake kanggo produk lan polesan sing nyata; aja nyimpulake kepatuhan saka jeneng lapisan.
Bandhingake Total Biaya Pendaratan saben Busbar sing Ditampa
Barang lapisan sing luwih murah bisa ndhelikake biaya penutupan, pengerjaan ulang, utawa inspeksi ekstra. Takon apa kutipan kalebu area sing dilapisi, tumpukan lapisan, basis kekandelan, ruang lingkup inspeksi, lan pengepakan sing padha.
Total biaya pendaratan saben bagean sing ditampa = total biaya pesenan sing ditanggung, dikurangi kredit sing dipulihake, dibagi karo bagean sing bisa digunakake sing ditampa.
Kalebu logam, fabrikasi, plating, perkakas sing dialokasikan, inspeksi, pengerjaan ulang, pengepakan, pengiriman lan biaya impor sing ditrapake tanpa itungan ganda. Jelasake kepemilikan skrap lan kredit pemulihan apa wae. Rega sing dikutip murah kanthi basis panampa sing ora ditemtokake dudu perbandingan sing bisa dipercaya.
Kanggo prototipe, bandhingake pemotongan lan pemesinan fleksibel karo perkakas khusus. Kanggo pesenan bola-bali, evaluasi biaya perkakas karo volume sing ditampa lan stabilitas gambar sing diarepake. Nyetujoni cetakan sadurunge pola bolongan, geometri lengkungan, lan syarat finish stabil bisa nggawe revisi sabanjure larang banget.
Pelapisan selektif bisa ngurangi area sing dilapisi, nanging penutup lan persiyapan uga mbutuhake biaya. Bandhingake rute manufaktur lengkap lan asil sing diarepake, ora mung area pelapisan wae.
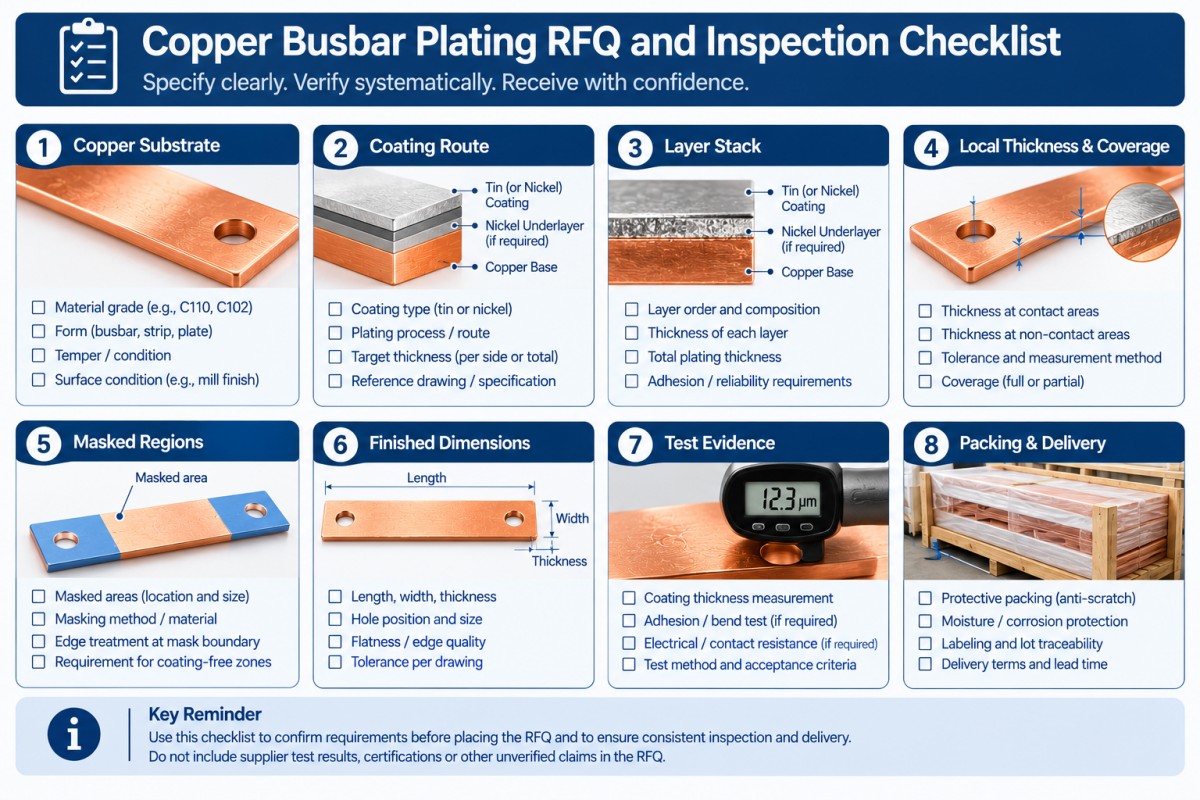
Apa sing kudu dilebokake dening para panuku ing RFQ Plating Busbar Tembaga?
Kirim gambar sing dikontrol nganggo jadwal pelapisan lan syarat panampa. Jaluk supplier supaya ndhaptar penyimpangan kanthi jelas.
- Kelas tembaga, standar bahan, kondisi lan revisi gambar.
- Lingkungan layanan, tugas listrik, bahan terminal sing cocog, lan polesan.
- Proses timah utawa nikel, standar lapisan sing ditrapake lan edisi sing disepakati.
- Tumpukan lapisan lengkap, jinis polesan, lan pelat ngisor apa wae sing disetujoni.
- Kekandelan lokal minimal utawa watesan liyane sing disepakati, permukaan sing signifikan, lan lokasi uji coba.
- Wilayah, bolongan, benang, pinggiran sing dipotong, lan tandha rak sing diidinake dilapisi lan ditutupi.
- Dimensi sing wis rampung, syarat bantalan kontak, lan urutan proses sing wis disetujoni.
- Inspeksi, sampling, persetujuan artikel pertama, lan syarat kualifikasi fungsional.
- Kuantitas uji coba, volume pengulangan, pengepakan, tujuan, syarat pengiriman lan tanggal tekan sing dibutuhake.
Cathetan lapisan sing ora lengkap nggawe celah kutipan. Tutup sadurunge pesenan tuku, dudu sawise kiriman ditolak.
Pitakonan sing Kerep Ditakoni
Apa Pelapisan Timah utawa Nikel Luwih Apik kanggo Busbar Tembaga?
Kalorone ora luwih apik sacara universal. Bandhingake sistem lapisan sing ditemtokake karo syarat kontak, lingkungan, lan kualifikasi. Aja milih timah mung amarga wis biasa, utawa nikel mung amarga sifat teknike luwih nuntut. Sambungan sing disetujoni kudu memenuhi syarat listrik lan termal aplikasi kasebut.
Pira Kekandelan Pelapisan Busbar Tembaga sing Bener?
Ora ana kekandelan tunggal sing cocog kanggo saben busbar. Nemtokake sistem lapisan, syarat layanan, permukaan sing signifikan, lan cara panampa. Sebutna apa syarat kasebut minangka kekandelan lokal minimal, kisaran utawa nilai liyane sing dikontrol. Sertakan wates ndhuwur ing ngendi penumpukan lapisan mengaruhi pas utawa perakitan.
Apa Nikel Tanpa Elektro bisa Ngganti Nikel sing Dilapisi Elektro?
Ora tanpa persetujuan. Nikel-fosfor tanpa elektro lan nikel rekayasa elektroplating minangka sistem sing beda. ASTM B733 lan ASTM B689 mbahas kanthi kapisah. Konfirmasi syarat deposit, perawatan panas yen ditrapake, dimensi rampung lan kualifikasi sadurunge nampa substitusi.
Apa Busbar Bisa Diproses Sawise Dilapisi?
Mung yen rute sing disetujoni ngatasi akibat-akibate. Pemesinan bisa mbusak lapisan pungkasan lan mbukak substrat ing bolongan utawa pinggir. Sebutna permukaan endi sing kudu tetep dilapisi lan apa perbaikan, pelapisan ulang, lan inspeksi ulang dibutuhake. Setuju babagan urutan sadurunge nyebutake bagean sing wis rampung.
Nyuwun Tinjauan Busbar Adhedhasar Spesifikasi
Kirim gambar, jumlah, syarat pelapisan, lan konteks operasi menyangCyber Metal kanggo busbar RFQ reviewNyuwun wangsulan sing jelas babagan bahan sing diusulake, rute fabrikasi, finishing, ruang lingkup inspeksi, lan penyimpangan apa wae sadurunge mbandhingake tawaran komersial.
Aku tansah pengin nyebutake macem-macem produk Cymber Metal, lan nggunakake situs web ikihttps://www.cymbermetal.com/kanggo sinau luwih akeh babagan dheweke.
Sebutna polesan kanthi lengkap. Banjur bandhingake rega.
Wektu kiriman: 06-Nov-2026