
Tanggal Publikasi: 10 Juli 2026
Penulis: Hu Yanwei, Pakar Teknis Logam Siber
Wangsulan Cepet
MOQ lan rega profil ekstrusi kuningan khusus gumantung saka bobot total pesenan. Supplier biasane ngevaluasi kelas kuningan, area penampang, kerumitan profil, ukuran billet, hasil ekstrusi, struktur die, toleransi, kelurusan, dawa, polesan permukaan lan syarat mesin sekunder. Biaya perkakas biasane dikenani biaya kanthi kapisah kanggo profil anyar, dene rega unit massal diitung saka biaya bahan, panggunaan logam, kesulitan ekstrusi, pangolahan, inspeksi lan pengepakan. Para panuku bisa nyuda risiko sumber kanthi ngirim gambar 2D lengkap, model 3D, syarat paduan, panjaluk taunan lan toleransi sing bisa ditampa sadurunge njaluk kutipan.
Apa Sebab Regane Ekstrusi Kuningan Kustom Asring Disalahpahami
Batang utawa tabung kuningan standar biasane bisa dijupuk saka tabel ukuran sing wis ana. Ekstrusi khusus beda amarga supplier kudu nemtokake dhisik apa profil kasebut bisa diekstrusi kanthi konsisten lan apa die anyar dibutuhake.
Rong profil kanthi bobot sing padha saben meter bisa uga duwe biaya produksi sing beda banget. Bagian persegi panjang sing prasaja lan padat bisa uga langsung, dene profil kothong tembok tipis kanthi alur sing jero, kekandelan tembok sing ora rata, utawa jari-jari pojok sing rapet bisa uga mbutuhake cetakan sing luwih kompleks, luwih akeh uji coba, lan asil produksi sing luwih murah.
Para panuku sing ngevaluasiekstrusi kuningan khusus bentuk khususmulane kudu mbandhingake rute manufaktur lengkap, ora mung rega sing dikutip saben kilogram.
Apa sing diarani Profil Ekstrusi Kuningan Kustom?
Profil ekstrusi kuningan khusus diprodhuksi kanthi meksa billet kuningan sing wis digawe panas liwat cetakan sing dirancang khusus. Cetakan kasebut nggawe profil terus-terusan kanthi penampang sing dibutuhake, sing banjur bisa diluruskan, dipotong, digambar, dimesin, dipoles utawa diolah permukaane.
Formulir profil umum kalebu:
- Bagean sing rata, kothak, persegi panjang lan awujud kothak
- Profil kuningan berongga
- Saluran, trek, lan bagean pandhuan
- Profil hiasan lan hiasan arsitektur
- Profil kontak listrik lan mekanik
- Profil nganggo alur, iga, slot utawa fitur pemasangan
- Kosong bentuk meh kaya jaring kanggo bagean sing diolah nganggo mesin CNC
Dibandhingake karo ngolah bentuk kompleks saka batang kuningan gedhe, ekstrusi bisa nyuda wektu pemindahan bahan lan proses pangolahan nalika volume pesenan cukup.
Persediaan Logam CYMBERprofil kuningan sing diekstrusi lan produk paduan kuningankanggo aplikasi industri, arsitektur, listrik, lan mesin khusus.
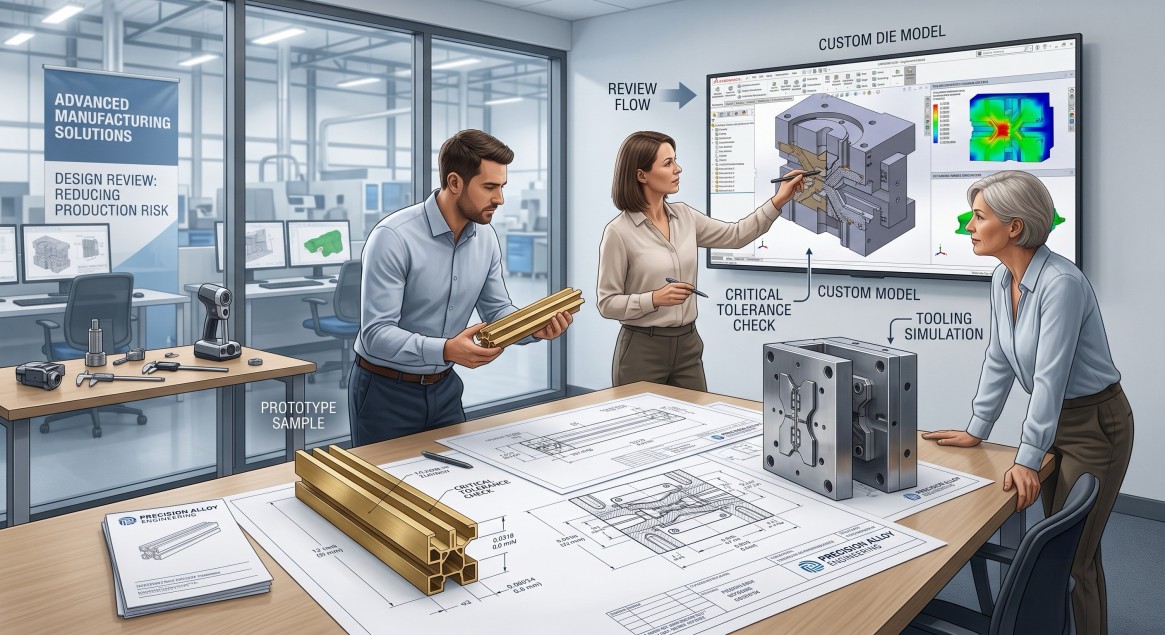
Apa sing Nemtokake MOQ kanggo Profil Ekstrusi Kuningan Kustom?
Ora ana MOQ universal kanggo saben ekstrusi kuningan khusus. Supplier biasane ngetung batch ekonomis minimal saka sawetara faktor produksi.
1. Syarat-syarat Billet lan Extrusion Press
Ukuran profil lan area penampang nemtokake diameter billet lan mesin pres ekstrusi sing cocog. Proses produksi kudu nggunakake bahan billet sing cukup kanggo nutupi persiyapan mesin pres, ujung billet, bahan uji coba, kerugian panen, lan dawa ekstrusi sing stabil.
Pesenan sing sithik banget bisa ditindakake kanthi teknis nanging ora efisien sacara ekonomi amarga kerugian persiapan disebar ing sawetara kilogram sing wis rampung.
2. Kasedhiyan Kelas Kuningan
Kelas umum bisa uga luwih gampang dijadwalake tinimbang logam campuran sing ora umum utawa khusus proyek. Yen pemasok wis duwe stok billet kuningan sing cocog, jumlah awal bisa uga luwih fleksibel.
Yen kelas sing dijaluk mbutuhake leleh khusus utawa billet khusus, MOQ praktis bisa mundhak sacara signifikan.
3. Bobot Profil Saben Meter
Profil sing abot tekan MOQ produksi kanthi meter sing luwih sithik. Profil sing entheng lan berdinding tipis mbutuhake dawa ekstrusi sing luwih dawa kanggo nggayuh bobot total sing padha.
Mulané para panuku kudu nyedhiyakake jumlah sing dibutuhake kanthi jumlah potongan lan uga panggunaan taunan sing diarepake.
4. Uji Coba lan Stabilitas Proses Die
Die anyar biasane mbutuhake uji coba ekstrusi. Supplier bisa uga kudu nyetel dimensi die, aliran logam utawa parameter proses sadurunge ngasilake profil sing bisa ditampa.
Wangun sing rumit bisa ngonsumsi luwih akeh bahan uji coba, saengga nambah jumlah pesenan pertama sing ekonomis.
5. Pangolahan Sekunder
Motong, ngebor, milling, poles, plating, lan pengepakan individu bisa nggawe syarat batch sing kapisah. MOQ ekstrusi lan MOQ bagean sing wis rampung ora mesthi padha.
| Faktor MOQ | Apa sebabe mengaruhi urutan | Informasi sing kudu diwenehake para panuku |
|---|---|---|
| Kelas kuningan | Nemtokake kasedhiyan billet | Alternatif kelas utawa sing disetujoni |
| Penampang melintang | Nemtokake kabutuhan press lan die | Gambar 2D kanthi dimensi |
| Bobot saben meter | Mengaruhi total dawa produksi | Bobot sing diitung utawa dikira-kira |
| Kerumitan profil | Mengaruhi kerugian uji coba lan hasil ekstrusi | Model 3D lan fitur penting |
| Dawane pesenan | Mengaruhi pemotongan lan pelurusan | Dawane potongan lan toleransi |
| Operasi sekunder | Nggawe syarat persiyapan tambahan | Daftar proses lengkap |
| Panjaluk taunan | Mbantu amortisasi perkakas lan persiyapan | Prakiraan saben sasi utawa taun |
Kepiye Biaya Perkakas Ekstrusi Kuningan Diitung?
Biaya perkakas yaiku biaya kanggo ngrancang, nggawe, lan nyiapake cetakan ekstrusi. Iki ora kena dibingungake karo biaya bahan kanggo pesenan akeh.
Profil Padhet Sederhana
Profil sing padhet kanthi distribusi tembok sing seimbang lan radius pojok sing jembar biasane mbutuhake perkakas sing luwih prasaja. Produksi die lan penyesuaian uji coba umume luwih bisa diprediksi.
Tuladhane kalebu bar prasaja, flat, saluran, lan bagean dekoratif sing ora rumit.
Profil Berongga lan Semi-Berongga
Profil berongga mbutuhake kontrol aliran logam sing luwih rumit. Desain piranti kudu nggawe rongga internal nalika njaga kekandelan tembok lan stabilitas dimensi.
Mulane, biaya perkakas lan risiko uji coba biasane luwih dhuwur tinimbang profil padat sing bisa dibandhingake.
Profil Asimetris Kompleks
Profil kanthi celah sing jero, ilat sing tipis, distribusi massa sing ora rata utawa sawetara dimensi kritis bisa ngalami puntiran, mlengkung, utawa aliran logam sing ora rata.
Profil iki mbutuhake luwih akeh karya teknik, koreksi die, lan ekstrusi uji coba.
Biaya Die Dudu Biaya Pengembangan Sakabèhé
Sadurunge nyetujoni cetakan anyar, para panuku kudu takon apa kutipan kasebut kalebu:
- Desain lan manufaktur cetakan
- Ekstrusi uji coba awal
- Koreksi die
- Conto artikel pisanan
- Pemotongan utawa mesin conto
- Laporan inspeksi
- Pangopènan piranti
- Kepemilikan alat
- Periode panyimpenan
- Kondisi panggantos
Penawaran rega piranti sing murah bisa uga ora kalebu kabeh barang kasebut. Pembeli kudu mbandhingake ruang lingkup pangembangan kanthi lengkap.
| Unsur perkakas | Tujuan khas | Pitakonan sing ditakoni panuku |
|---|---|---|
| Desain cetakan | Ngontrol geometri profil lan aliran logam | Apa review desain kalebu? |
| Manufaktur cetakan | Ngasilake alat ekstrusi fisik | Apa iki dadu anyar sing wis dikhususake? |
| Ekstrusi uji coba | Verifikasi kelayakan profil | Pira akehe materi uji coba sing kalebu? |
| Koreksi die | Nyetel dimensi lan aliran logam | Apa babak koreksi kalebu? |
| Conto artikel pisanan | Konfirmasi profil sing wis disetujoni | Pira conto sing bakal diwenehake? |
| Pangopènan piranti | Njaga konsistensi produksi | Sapa sing mbayar kanggo pangopènan normal? |
| Kepemilikan alat | Nemtokake hak produksi ing mangsa ngarep | Apa pirantine sing diduweni dening sing tuku? |
| Panyimpenan piranti | Nyimpen dadu kanggo pesenan sing bola-bali | Suwene bakal disimpen? |
Apa biaya perkakas bisa dikurangi?
Biaya perkakas kudu dikontrol liwat desain sing luwih apik lan syarat sing luwih jelas, ora kanthi milih die sing paling murah tanpa mriksa risiko produksi.
Sederhanakake Profil Yen Fungsi Ngidini
Ngurangi alur sing ora perlu, tembok sing tipis banget, rongga sing jero utawa pojok internal sing landhep bisa nggampangake manufaktur lan stabilisasi cetakan.
Owah-owahan desain cilik bisa nambah asil ekstrusi lan ngirit luwih akeh dhuwit sajrone produksi massal tinimbang ngirit biaya perkakas awal.
Fitur Ekstrusi sing Dipisahake saka Fitur Mesin
Ora saben fitur kudu dibentuk ing cetakan ekstrusi. Slot, bolongan, ulir, utawa permukaan presisi lokal bisa uga luwih ekonomis kanggo diprodhuksi mengko kanthi mesin CNC.
CYMBER Metal'sBengkel mesin presisi CNCbisa ndhukung pemotongan, pengeboran, penggilingan, lan finishing khusus nalika blank sing diekstrusi mbutuhake proses tambahan.
Tinjau Toleransi Sadurunge Mbukak Dadu
Yen saben dimensi ditandhani nganggo toleransi sing ketat, biaya perkakas lan kontrol proses bisa mundhak tanpa perlu. Para panuku kudu ngenali dimensi endi sing mengaruhi perakitan, penyegelan, kontak utawa tampilan lan ngidini toleransi komersial ing papan liya.
Gunakake Panjaluk Tahunan kanggo Ngevaluasi Amortisasi Piranti
Die sing katon larang kanggo pesenan uji coba cilik bisa uga ekonomis sajrone produksi bola-bali. Para panuku kudu mbandhingake biaya perkakas saben bagean karo volume program sing diarepake.
Pitungan dhasaré yaiku:
Biaya perkakas per bagian = Total biaya perkakas / Jumlah produksi sing diarepakeUmpamane, muatan cetakan sing padha nduweni dampak sing beda banget ing 500 potongan lan 50.000 potongan. Jumlah perkakas sing tepat isih gumantung saka gambar lan rute produksi sing nyata.
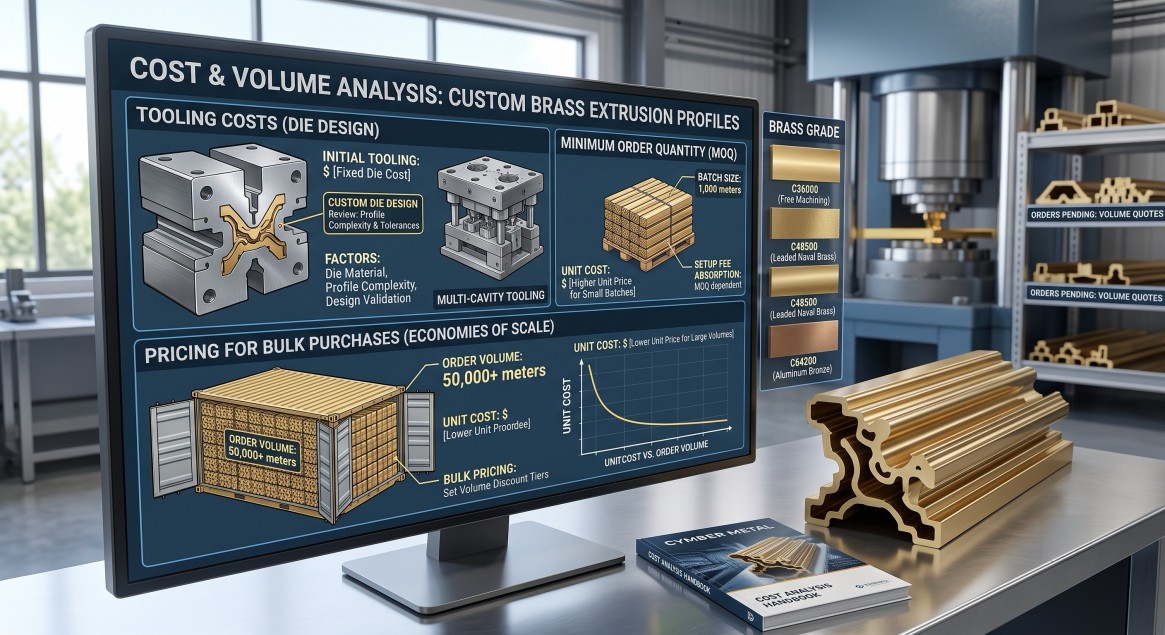
Kepiye carane ngetung rega pesenan massal?
Rega pungkasan profil ekstrusi kuningan khusus biasane digawe saka sawetara lapisan biaya.
Rega grosir = biaya bahan kuningan + biaya konversi ekstrusi + kerugian hasil + pelurusan lan pemotongan + proses sekunder + inspeksi + pengepakan + alokasi perkakas, yen ditrapakeBiaya Bahan Kuningan
Kahanan pasar kualitas kuningan lan logam mengaruhi bagean bahan mentah saka kuotasi kasebut. Kandungan tembaga lan seng, sumber billet, lan kasedhiyan paduan kabeh bisa mengaruhi biaya.
Kutipan kasebut kudu nyatakake apa rega materi wis tetep kanggo periode validitas utawa tundhuk karo itungan ulang nalika pesenan dikonfirmasi.
Bobot Profil
Supplier bisa ngetung rega miturut bobot teoritis, bobot rampung sing nyata, utawa bobot billet sing diinput. Para panuku kudu takon metode endi sing digunakake.
Kanggo pesenan jangka panjang, nilai bobot saben meter sing disetujoni mbantu kaloro pihak mbandhingake jumlah lan ngontrol biaya bahan.
Hasil Ekstrusi
Ora kabeh bahan billet dadi profil rampung sing bisa ditampa. Ujung billet, bahan uji coba, mundhut panen, kelonggaran pelurusan, lan bagean sing ditolak mengaruhi panggunaan logam.
Profil toleransi sing kompleks utawa ketat bisa uga duwe hasil sing luwih murah lan biaya konversi sing luwih dhuwur.
Toleransi Motong lan Dawane
Dawane mesin giling acak biasane luwih gampang diprodhuksi tinimbang potongan cendhak sing dipotong kanthi presisi. Pemotongan dawa tetep nggawe tenaga kerja, wektu peralatan, kerugian garpu, lan syarat inspeksi.
Rampungan Permukaan
Rampungan pabrik, nyikat, poles, mbusak burring, lapisan lan film pelindung duwe biaya sing beda-beda. Profil dekoratif bisa uga mbutuhake standar visual sing luwih ketat tinimbang komponen industri internal.
Mesin Sekunder
Pengeboran, penggilingan, penyadapan, countersinking, lan finishing CNC bisa ngowahi ekstrusi dadi komponen sing siap dirakit. Para panuku kudu njlentrehake apa kutipan kasebut kanggo profil mentah utawa bagean sing wis rampung.
| Faktor rega | Kondisi sing luwih murah | Kondisi sing luwih larang |
|---|---|---|
| Desain profil | Bagean padat sing prasaja lan seimbang | Bagian berongga, berdinding tipis, utawa asimetris |
| Kelas kuningan | Paduan sing umum kasedhiya | Paduan khusus utawa khusus |
| Toleransi | Toleransi ekstrusi komersial | Toleransi ketat kritis ganda |
| Dawane | Dawane standar utawa acak | Dawane cendhak tetep kanthi toleransi sing ketat |
| Permukaan | Rampungan pabrik | Rampungan polesan utawa tampilan sing dikontrol |
| Pangolahan | Ekstrusi mentah wae | Mesin CNC lan pirang-pirang operasi |
| Inspeksi | Pamriksaan dimensi standar | Laporan lengkap utawa inspeksi pihak katelu |
| Pengepakan | Paket standar | Kasus perlindungan individu utawa ekspor |
Apa Sebab Rega saben Kilogram Bisa Mblusukake
Rega saben kilogram sing murah bisa uga ora kalebu perkakas, mesin, inspeksi, pengepakan utawa mundhut asil. Iki uga bisa nuduhake toleransi utawa syarat permukaan sing beda.
Nalika mbandhingake supplier, para panuku kudu normalake kutipan kanthi mriksa:
- Apa kelas kuningan sing padha dikutip
- Apa piranti kalebu utawa kapisah
- Apa dimensi lan toleransi sing padha ditampa
- Apa regane kanggo dawa pabrik utawa potongan sing wis dipotong
- Apa mesin sekunder kalebu
- Apa laporan inspeksi kalebu
- Apa kemasan memenuhi syarat ekspor
- Apa syarat-syarat penyesuaian rega logam wis kasebut
Perbandingan sing bener yaiku total biaya sing wis didaratkan lan biaya bagean sing bisa digunakake, ora mung rega ekstrusi saben kilogram.
Pesenan Conto vs Pesenan Massal
Pesenan artikel pertama utamane digunakake kanggo verifikasi cetakan lan profil. Ora diarepake duwe rega unit sing padha karo pesenan ulang sing stabil.
| Tahap pesenan | Tujuan utama | Karakteristik biaya khas |
|---|---|---|
| Tinjauan gambar | Konfirmasi kemampuan manufaktur | Penilaian teknik |
| Urutan piranti | Nggawe die khusus | Biaya pangembangan sapisan |
| Ekstrusi uji coba | Verifikasi aliran lan dimensi logam | Biaya pemasangan saben kilogram dhuwur |
| Conto artikel pisanan | Njaluk persetujuan saka panuku | Inspeksi lan koreksi sing bisa ditindakake |
| Batch pilot | Verifikasi perakitan lan produksi | Volume sedheng, biaya unit luwih dhuwur |
| Produksi massal | Entuk output pengulangan sing stabil | Persiapan lan panggunaan materi sing luwih apik |
| Urutan bola-bali | Gunakake maneh cetakan lan proses sing wis disetujoni | Ora ana piranti anyar kajaba ana owah-owahan |
Para panuku ora kena nglewati persetujuan artikel pertama kanggo profil sing rumit mung kanggo nyuda wektu tunggu. Tahap sampel sing dikontrol bisa nyegah kerugian sing luwih gedhe sajrone produksi massal.
Apa sing kudu dilebokake ing RFQ Ekstrusi Kuningan?
RFQ sing lengkap ngidini supplier kanggo mriksa kelayakan lan menehi kutipan kanthi asumsi sing luwih sithik.
Informasi Teknis sing Dibutuhake
- Gambar 2D kanthi dimensi lengkap
- Model 3D yen kasedhiya
- Kelas kuningan
- Jinis profil: padat, berongga utawa semi-berongga
- Dimensi lan toleransi kritis
- Syarat kelurusan lan kemiringan
- Dawane potongan lan toleransi dawa
- Rampungan permukaan
- Mesin sekunder
- Syarat inspeksi lan dokumentasi
- Cara pengepakan
Informasi Komersial sing Dibutuhake
- Kuantitas uji coba
- Jumlah pesenan massal pisanan
- Prakiraan taunan
- Lokasi pangiriman
- Tanggal pangiriman sing dibutuhake
- Pangarepan kepemilikan alat
- Mata uang kutipan
- Syarat validitas rega
Panuku bisa ngirim panjaluk ing ngisor iki:
Mangga sebutna kutipan piranti ekstrusi anyar kanthi kapisah saka produksi profil. Kutipan kasebut kudu ngidentifikasi kelas kuningan, bobot profil saben meter, MOQ ekstrusi, jumlah uji coba, rega grosir, wektu tunggu die, wektu tunggu sampel, wektu tunggu produksi massal, koreksi die sing kalebu, dokumen inspeksi lan pengepakan ekspor.Pitakonan sing kudu ditakoni sadurunge mbayar dadu anyar
Sadurunge mbukak cetakan ekstrusi anyar, para panuku kudu takon:
- Apa supplier wis mriksa gambar kanggo kelayakan ekstrusi?
- Apa toleransi kasebut bisa digayuh ing ekstrusi, utawa apa mesin dibutuhake?
- Apa cetakan sing dikutip kuwi padhet, kothong, utawa perkakas multi-bagian?
- Pira koreksi dadu sing kalebu?
- Sapa sing duwe dadu sawise mbayar?
- Apa cetakan iki mung bisa digunakake kanggo pesenan saka panuku iki?
- Suwene bakal disimpen?
- Apa sing kedadeyan yen conto pisanan ora cocog karo gambar sing disetujoni?
- Apa dadu anyar dibutuhake yen gambare owah?
- Apa laporan dimensi bakal dibarengi karo sampel kasebut?
Poin-poin iki kudu disepakati kanthi tulisan sadurunge produksi perkakas diwiwiti.
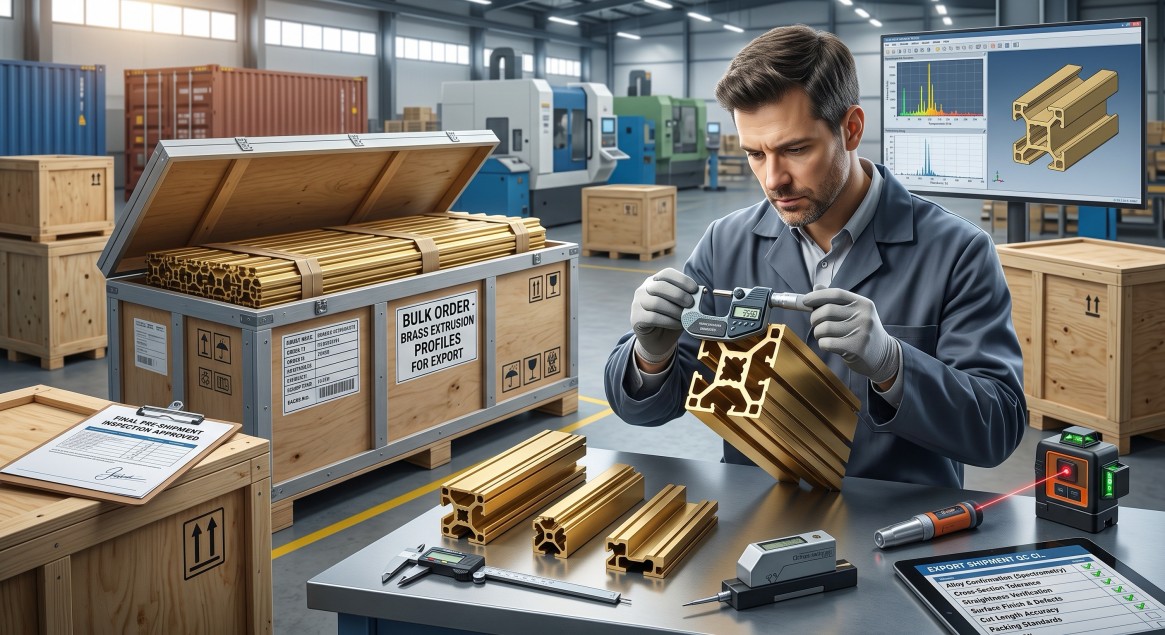
Inspeksi Sadurunge Pangiriman Massal
Profil khusus kudu dicenthang karo gambar sing wis disetujoni lan conto artikel pertama.
Item inspeksi penting kalebu:
| Barang inspeksi | Apa sing kudu diverifikasi |
|---|---|
| Konfirmasi paduan | Kelas, kimia lan sertifikat |
| Penampang melintang | Dimensi kritis lan kekandelan tembok |
| Bobot saben meter | Konsistensi materi lan dhasar rega |
| Kelurusan | Kesesuaian kanggo perakitan lan mesin |
| Puter | Alignment sadawane dawa profil |
| Dawane potongan | Dawane potongan lan kuadrat pungkasan |
| Permukaan | Goresan, penyok, garis cetakan lan oksidasi |
| Fitur-fitur sing dimesin | Posisi bolongan, ulir lan dimensi giling |
| Pengepakan | Proteksi saka impact, kelembapan lan deformasi |
| Keterlacakan | Identifikasi batch, panas, lan pesenan |
Kanggo pesenan sing mbutuhake mesin luwih lanjut, inspeksi kudu mbedakake antarane toleransi ekstrusi lan toleransi mesin pungkasan.
Apa Sebabé Para Pembeli Nganggo CYMBER Metal
CYMBER Metal nyediake kuningan, tembaga, perunggu, CuCrZr, paduan aluminium, lan produk logam sing digawe khusus kanggo para pembeli industri internasional.
Kanggo proyek ekstrusi kuningan khusus, dhukungan bisa kalebu:
- Tinjauan kelas lan bentuk profil kuningan
- Diskusi babagan manufaktur ekstrusi
- Piranti anyar lan koordinasi artikel pertama
- Pemotongan khusus
- Mesin CNC sekunder
- Inspeksi dimensi
- Pengepakan ekspor
- Dhukungan pesenan massal bola-bali
Para panuku uga bisa ngulas CYMBER Metal'sjajaran produk kuninganlankemampuan mesin sing apiknalika profil sing diekstrusi kudu diwenehake minangka komponen sing wis rampung.
Dudutan
MOQ, biaya perkakas, lan rega pesenan akeh kanggo profil ekstrusi kuningan khusus ora bisa ditilik saka bobot profil wae. Kasedhiyan kelas, desain penampang melintang, kerumitan die, asil produksi, toleransi, dawa, lapisan permukaan, mesin, lan inspeksi kabeh mengaruhi kutipan.
Cara paling efektif kanggo ngontrol biaya yaiku nglibatake supplier sadurunge gambar dibekukan. Tinjauan manufaktur bisa ngenali fitur endi sing kudu diekstrusi, endi sing kudu dimesin, lan toleransi endi sing bisa diatur tanpa mengaruhi fungsi.
Sadurunge nggawe pesenan, jaluk nilai sing kapisah kanggo perkakas, conto uji coba, lan produksi massal. Konfirmasi kepemilikan perkakas, koreksi die, ruang lingkup inspeksi, lan pengepakan kanthi tulisan. Para panuku sing duwe gambar profil anyar bisa ngirim spesifikasi liwatKaca kontak CYMBER Metalkanggo review teknis lan kutipan.
Pitakonan sing Sering Ditakoni
Apa MOQ khas kanggo profil ekstrusi kuningan khusus?
Ora ana MOQ standar tunggal. Iku gumantung saka kelas kuningan, bobot profil, persiyapan mesin pres, kasedhiyan billet, uji coba die, hasil produksi lan pangolahan sekunder. Supplier kudu ngetung MOQ sawise mriksa gambar lan panjaluk taunan sing diarepake.
Apa biaya perkakas kalebu ing rega profil kuningan?
Piranti biasane dituku kanthi kapisah kanggo profil khusus anyar. Para panuku kudu ngonfirmasi apa desain cetakan, ekstrusi uji coba, koreksi, sampel, pangopènan lan panyimpenan kalebu.
Apa biaya perkakas bisa dibalekake sawise pesenan gedhe?
Iki gumantung saka perjanjian komersial. Sawetara pemasok bisa uga menehi amortisasi utawa kredit tooling miturut volume produksi sing disepakati, dene liyane nyimpen minangka biaya pangembangan sing kapisah. Kondisi kasebut kudu ditulis ing kutipan utawa kontrak tuku.
Sapa sing duwe cetakan ekstrusi kuningan?
Kepemilikan gumantung saka perjanjian perkakas. Mbayar biaya perkakas ora kanthi otomatis njlentrehake hak panyimpenan, eksklusivitas, utawa transfer. Para panuku kudu ngonfirmasi kepemilikan lan panggunaan sing diidini sadurunge mbayar.
Kenapa rega sampel luwih dhuwur tinimbang rega grosir?
Ekstrusi uji coba nduweni biaya persiyapan, uji coba die, kerugian materi, pemotongan lan inspeksi sing disebarake ing jumlah cilik. Produksi massal sing stabil biasane nggunakake wektu materi lan mesin kanthi luwih efisien.
Apa ekstrusi kuningan khusus bisa disedhiyakake minangka bagean sing wis rampung?
Ya. Profil bisa dipotong, dibor, digiling, disadap, dipoles utawa diproses kanthi cara liya sawise ekstrusi. Para panuku kudu nemtokake dimensi pungkasan, toleransi, syarat permukaan, lan kabutuhan inspeksi ing RFQ.
File apa sing kudu diwenehake para panuku kanggo kutipan?
Gambar 2D kanthi dimensi iku penting banget. Model 3D, kualitas kuningan, jumlah uji coba, panjaluk tahunan, toleransi kritis, lapisan permukaan, syarat mesin, lan pandhuan pengepakan bakal ningkatake akurasi kutipan.
Wektu kiriman: 10-Jul-2026